
薄板の「反り」とどう向き合うか ― 格子スリットを設ける改善


FFF方式の3Dプリンターで、薄くフラットな板状の部品を造形面に寝かせてプリントする。よくある構成ですが、このとき多くの方が頭を悩ませるのが熱収縮による「反り」です。せっかく出力した板の四隅が浮き上がり、平面が出ない。治具のように寸法が重要な部品では、これは見過ごせない問題になります。
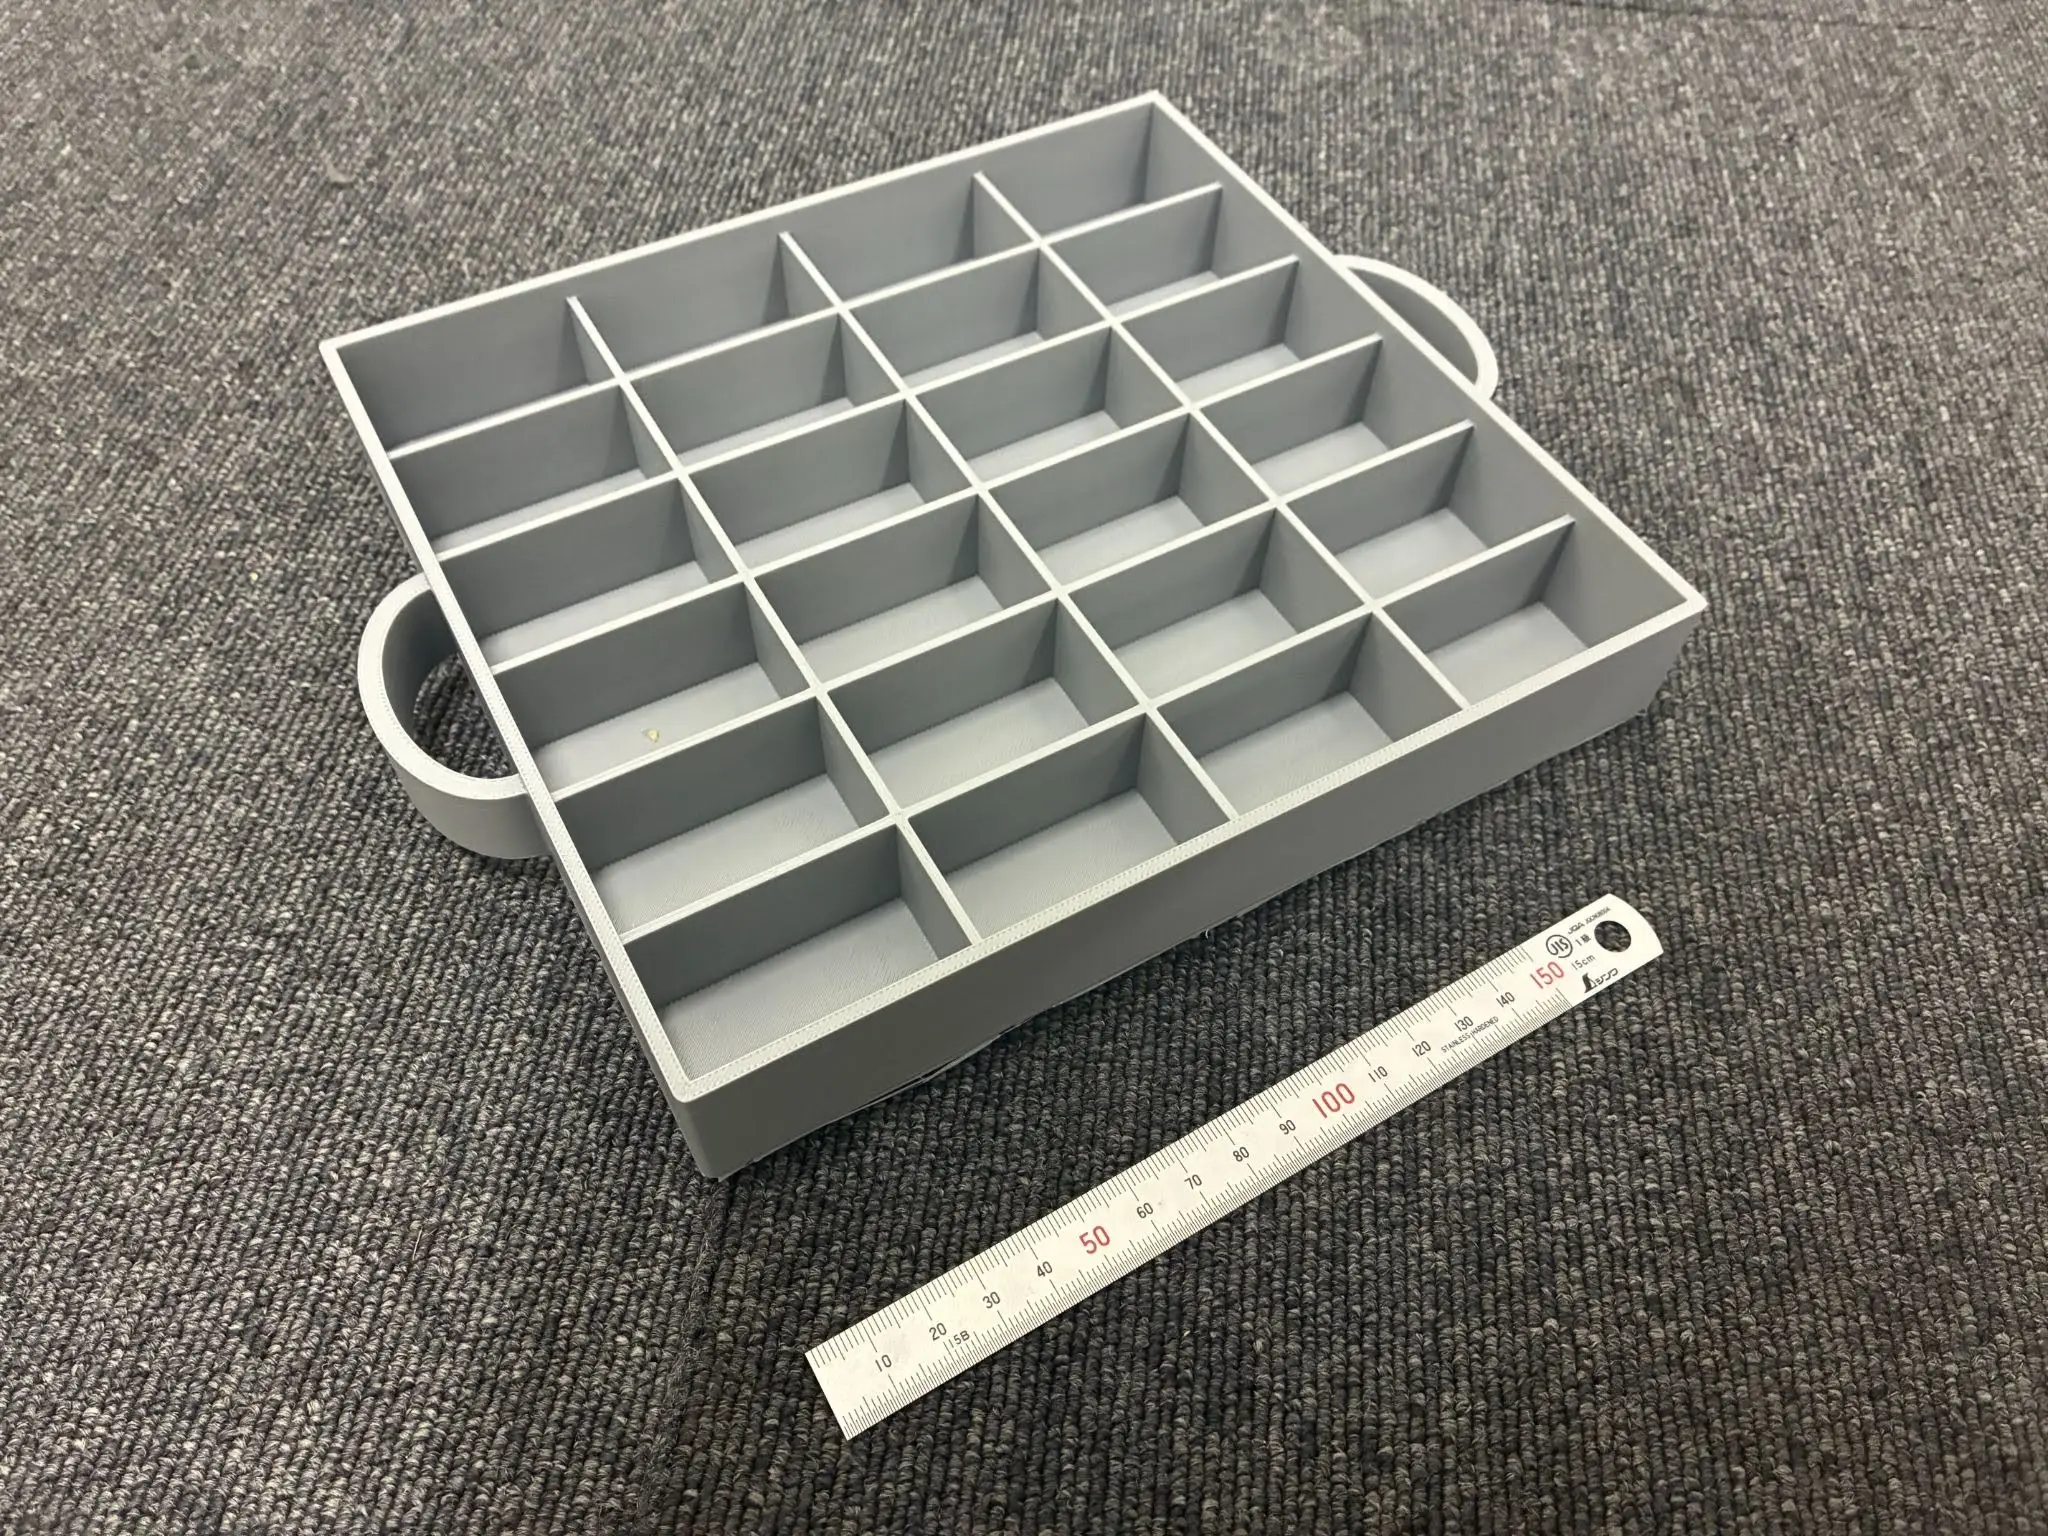
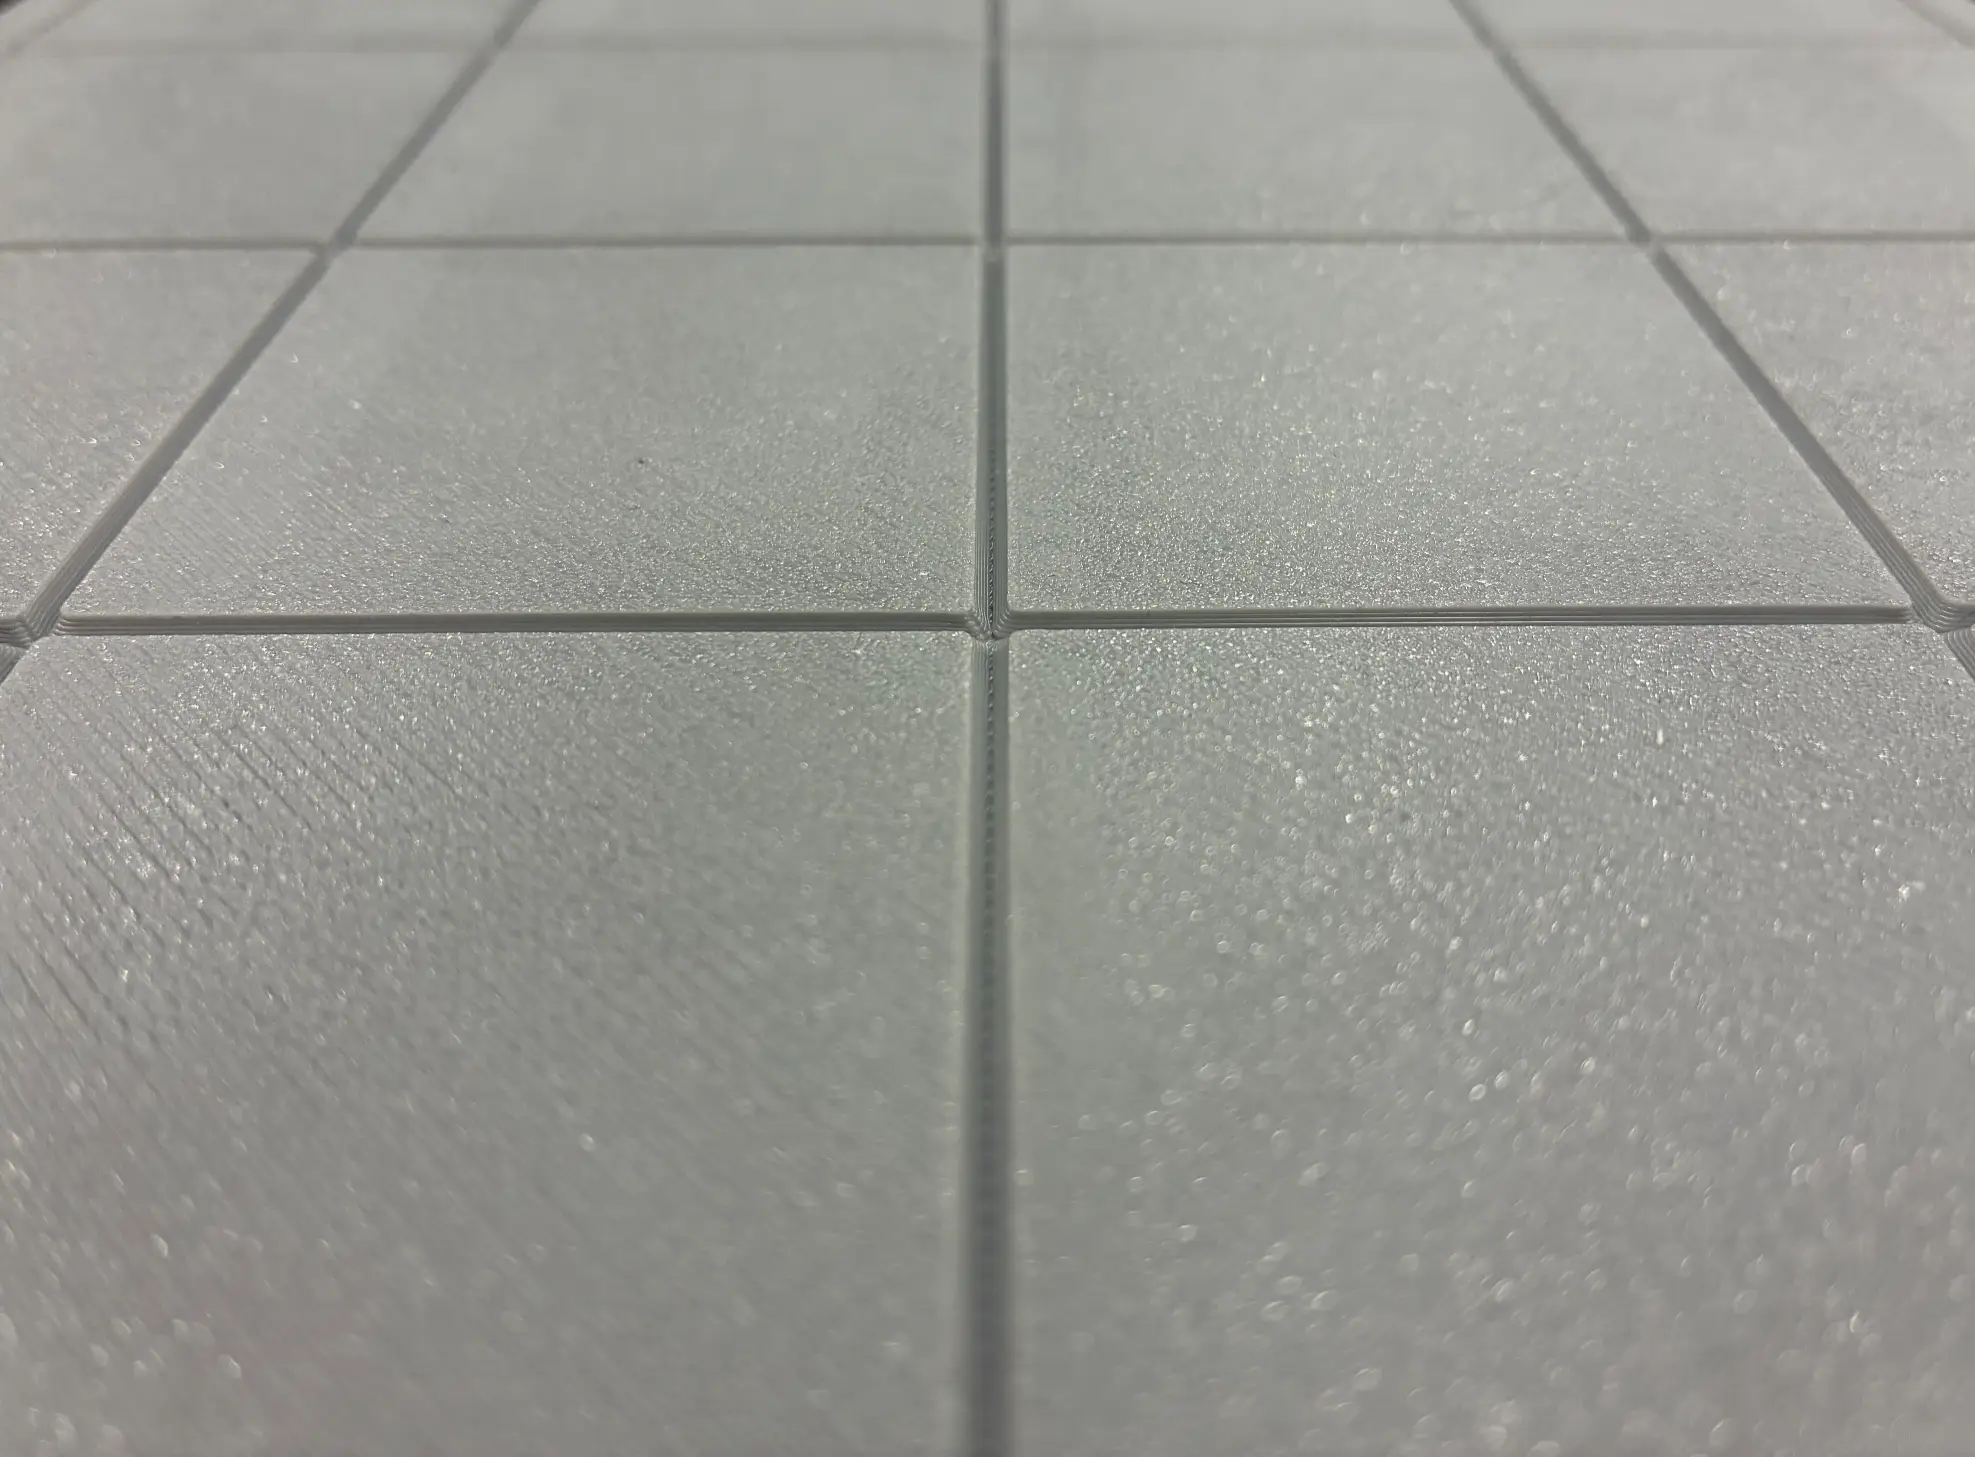
反りへの対策にはいくつかの手段がありますが、このコラムでは「3Dデータ側の工夫」、なかでも定着面に格子状のスリット(切り込み)を入れるアプローチに絞って解説していきます。格子スリットは、反り対策として確かに有効な一手です。ひと続きのつながりを断って収縮の溜まりを抑えるという発想自体は、板金加工やコンクリートの伸縮目地にも通じる、正統な考え方でもあります。
3Dプリンターで活用する際のその効き方を設計の視点から掘り下げてみます。
反りはなぜ起きるのか
まず押さえておきたいのは、反りは最下層だけで起きている現象ではない、ということです。
造形中、押し出された樹脂は冷えながら収縮します。下の層は造形プレートに固定されている一方、上に積まれていく層は冷却収縮を続ける。この結果、断面全体に「曲げようとする力」が生まれます。
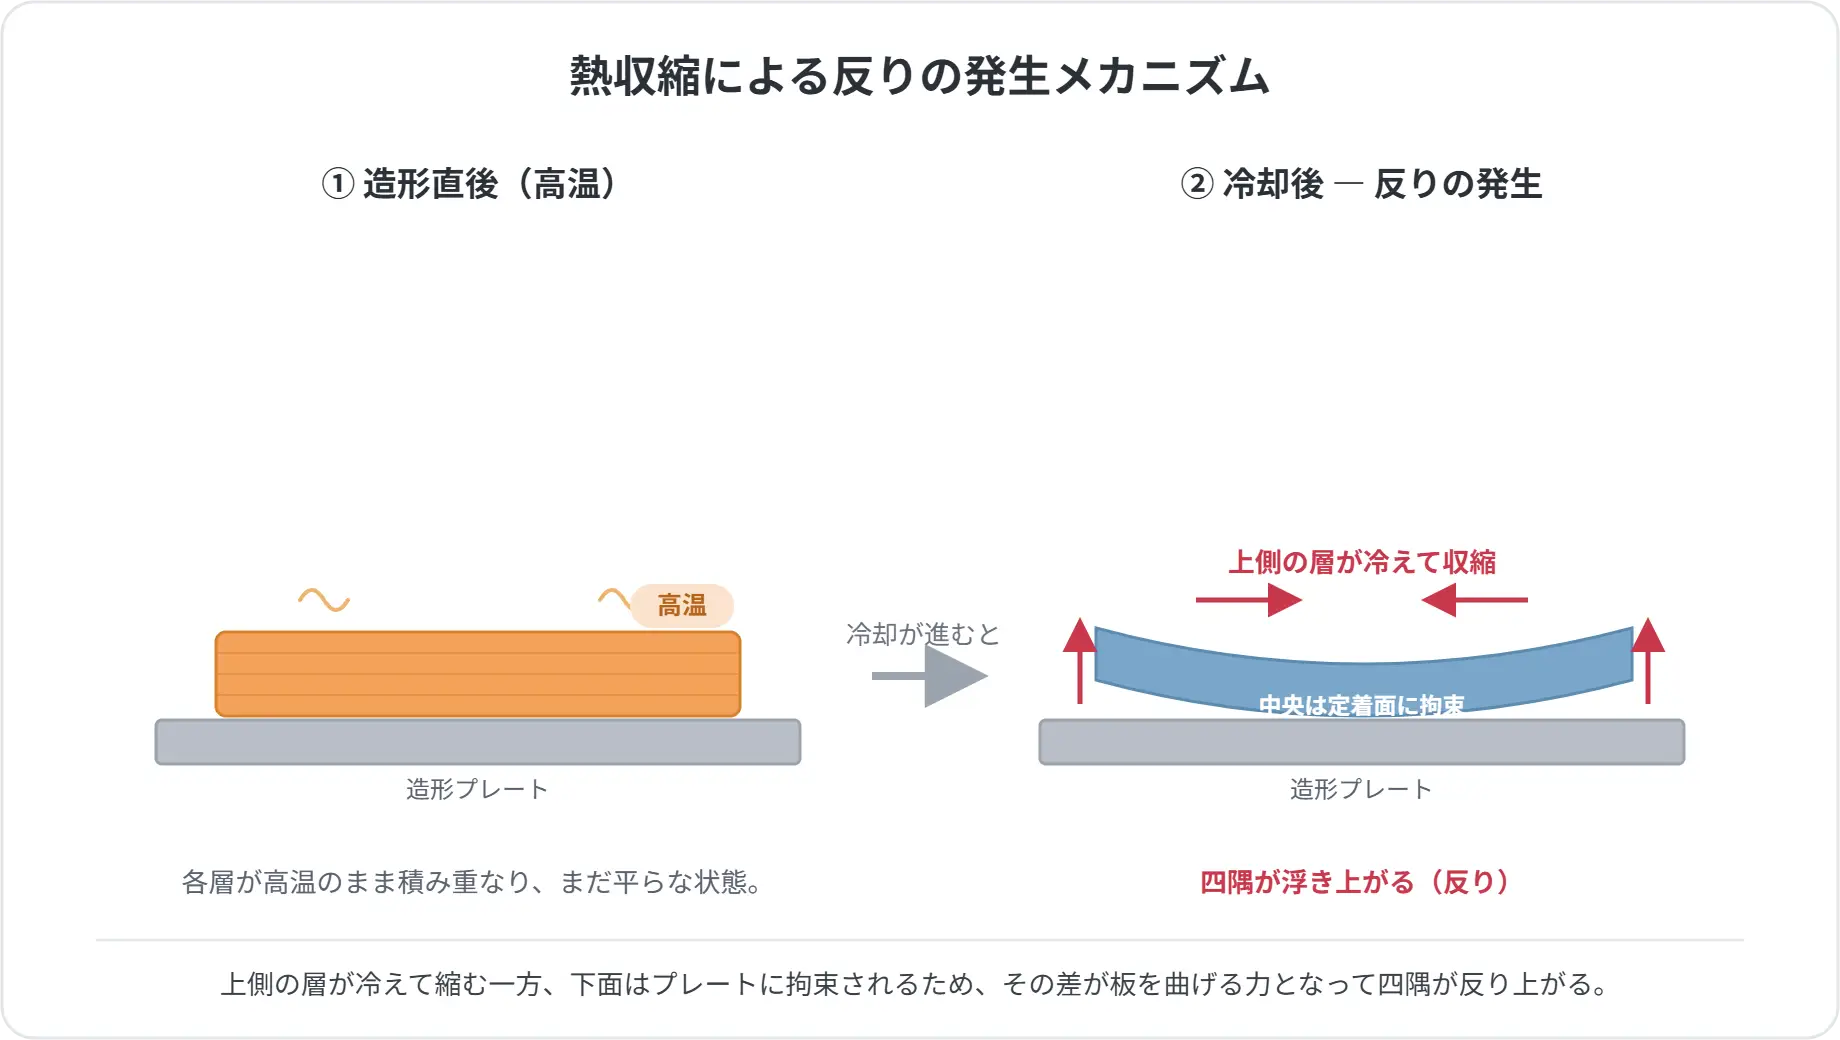
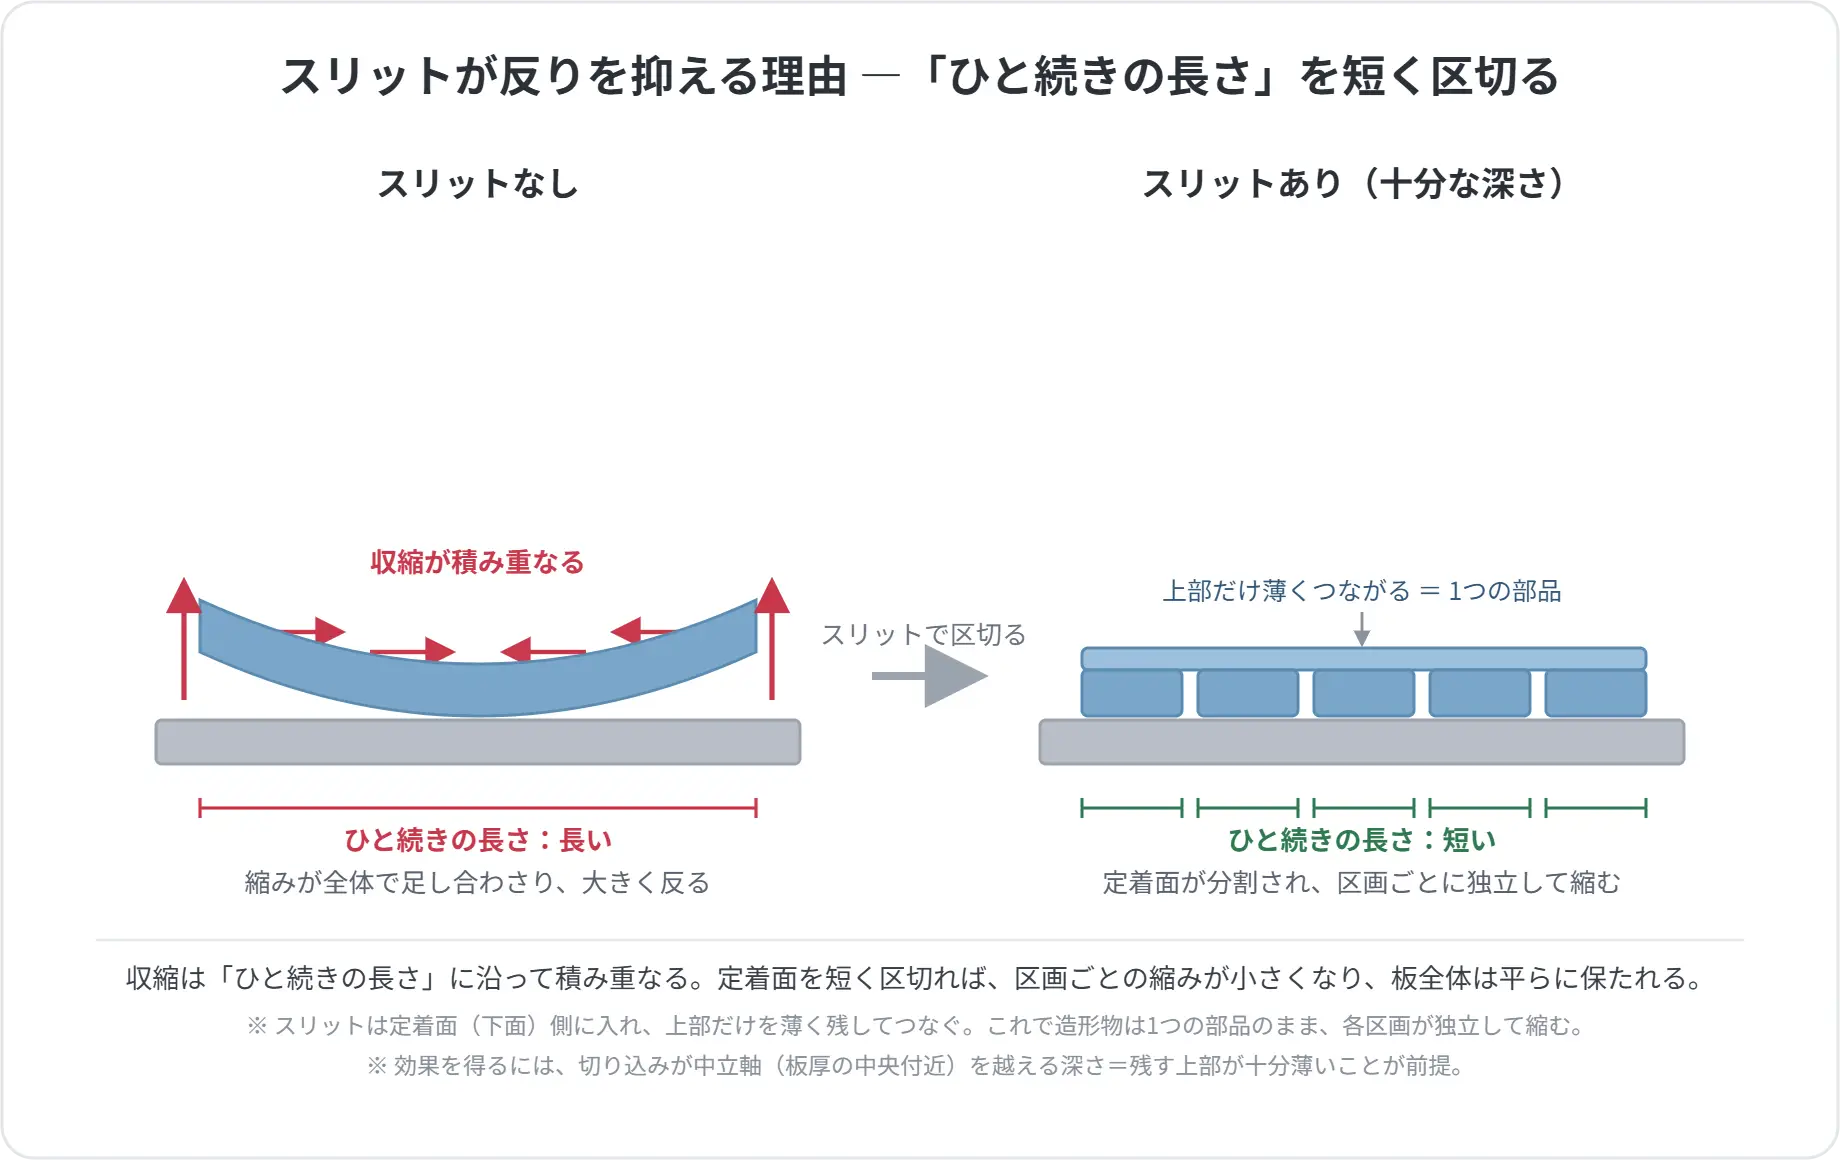
そしてこの収縮は、板の面積が大きいほど収縮量も大きくなります。板のあちこちで起きる小さな収縮が、切れ目なくつながった範囲の端から端まで少しずつ足し合わされていくためです。大きな板ほど大きく反るのも、部品を小さく分割すると反りが収まるのも、すべてこの「ひと続きの長さ」で説明できます。
つまり反りの正体は、最下層の定着の問題というより、断面全体に生じる曲げの合計と呼べます。ここを出発点に置くと、スリットの効き方がきれいに見えてきます。
実際に効果的なスリットの入れ方とは
それではここからスリットを設けることで反りが軽減されることを前提として、どのようなスリットが効果的か考察してみましょう。
格子スリットと聞くと、「ピッチ(間隔)を細かくするほど効くはずだ」と考えたくなります。これは半分は正しく、半分は誤りです。
スリットを設けることによって得られる効果として、連続した板を多数の小区画に分けて、ひと続きの長さを短く区切る操作を行うことが可能です。つながった範囲が短くなれば、そのぶん溜まる収縮も小さくなる。たしかにここまではピッチが細かければ効果的であるように見えます。
ところが落とし穴があります。設けたスリットが浅いと、切り込みの底より上に「連続した部分」が残ってしまう。すると収縮の力はその連続部を伝って、隣の区画へそのままつながっていきます。見た目には区画が分かれていても、力のうえでは一枚の板のまま振る舞うのです。この状態では、ピッチをいくら細かくしても反りはほとんど減りません。それどころか、プレートとの接触面積が減るぶん定着力だけが落ちる、という割に合わない結果にもなりかねません。
効かせるための第一条件は、ピッチの細かさではなく深さ。スリットが断面の中立軸(薄板ならおおよそ板厚の中央)を越えて初めて、区画が独立して変形できるようになり、反り低減が見込めます。
効果を決める三つの変数
整理すると、格子スリットの効きは三つの変数の相関で決まります。深さが到達できる反りの下限を決め、ピッチがそこまでを詰める仕上げを担い、剛性がその代償として支払われる――という三段構造です。
下の表は、深さとピッチを変えたときの反りと剛性の傾向を、相対的に示したものです(実際の数値は材料・板厚・スリット幅で変わるため、ここでは傾向を高・中・低で表しています)。
深さ \ ピッチ | 粗い | 中 | 細かい |
|---|---|---|---|
浅い | 反り:ほぼ未改善 / 剛性:高い | 反り:ほぼ未改善 / 剛性:中 | 反り:ほぼ未改善 / 剛性:やや低 |
中くらい | 反り:中程度 / 剛性:中 | 反り:中程度 / 剛性:やや低 | 反り:中程度 / 剛性:低 |
深い | 反り:小さい / 剛性:低い | 反り:小さい / 剛性:低い | 反り:最小 / 剛性:極めて低い |
表を縦に読むと、反りの程度は深さでほぼ決まることが分かります。浅い行ではピッチをどう変えても反りは動かず、剛性だけが落ちていく。これがまさに、前章で触れた「定着・剛性だけを失う」状態です。
横に読むと、ピッチの役割が見えます。深さが十分なら、ピッチを細かくすることで反りをさらに少し詰められる。ただしその僅かな改善は、剛性の追加的な低下と引き換えです。
そして対角線に注目して見ると、反りが最も小さくなる「深い×細かい」の組み合わせは、剛性が極めて低い。逆に剛性を保てる「浅い×粗い」の組み合わせは、反りがほとんど改善しない。反りの最小化と剛性の最大化は、正反対の隅にあって両立しません。 格子スリットは、この二つの間でどこに立つかを選ぶ設計だと言えます。
実際に並べて比べてみる
理屈を押さえたうえで、代表的なパターンをいくつか出して並べると、違いがはっきりします。スリットを入れない板と、入れ方を変えた数パターンを比較したのが下の表です。
パターン | 反り | 剛性 | 特徴 |
|---|---|---|---|
スリットなし(全面定着) | 大きい | 最も高い | 平面が出にくい。いったん端が浮くと、一枚のシートのように一気に反りあがってしまう |
浅い格子スリット | ほぼ変わらない | やや低下 | 見た目は対策しているように見えるが、効果は乏しい。定着だけが弱まりがちで、最も避けたいパターン |
深い・粗い格子スリット | 小さい | 低下 | 反りが明確に改善する。剛性とのバランス点を探る、実用上の基本形 |
深い・細かい格子スリット | 最も小さい | 大幅に低下 | 平面度は最良。ただし成果物としては剛性が低く、保持力に難あり |
この四つを見比べると、ねらいどころが見えてきます。スリットなしと浅いスリットは、反りへの効果という点ではほとんど差がありません。つまり「浅いスリット」は、定着力を失うにしては反りが変わらない、いちばん効果の薄い選択になります。
一方で、深く刻んだ二つは反りがしっかり収まります。違いは剛性の落ち方で、細かくするほど平面は出るが、そのぶん板は柔らかくなる。治具として使う以上は剛性も欲しいので、多くの場合「深い・粗い」あたりが現実的な着地点になります。
設計の指針 ― まず深さ、ピッチは仕上げ
ここまでの内容をまとめると以下の通りです。
まず深さで動作点を選ぶ。どこまで反りを抑えたいか、どこまで剛性を残したいかを、深さで決める。平面度を優先するなら深く、剛性を優先するなら浅く。次にピッチで微調整する。深さで定めた範囲の中で、十分に効果が得られるようにピッチを設定する順番がベターと言えます。
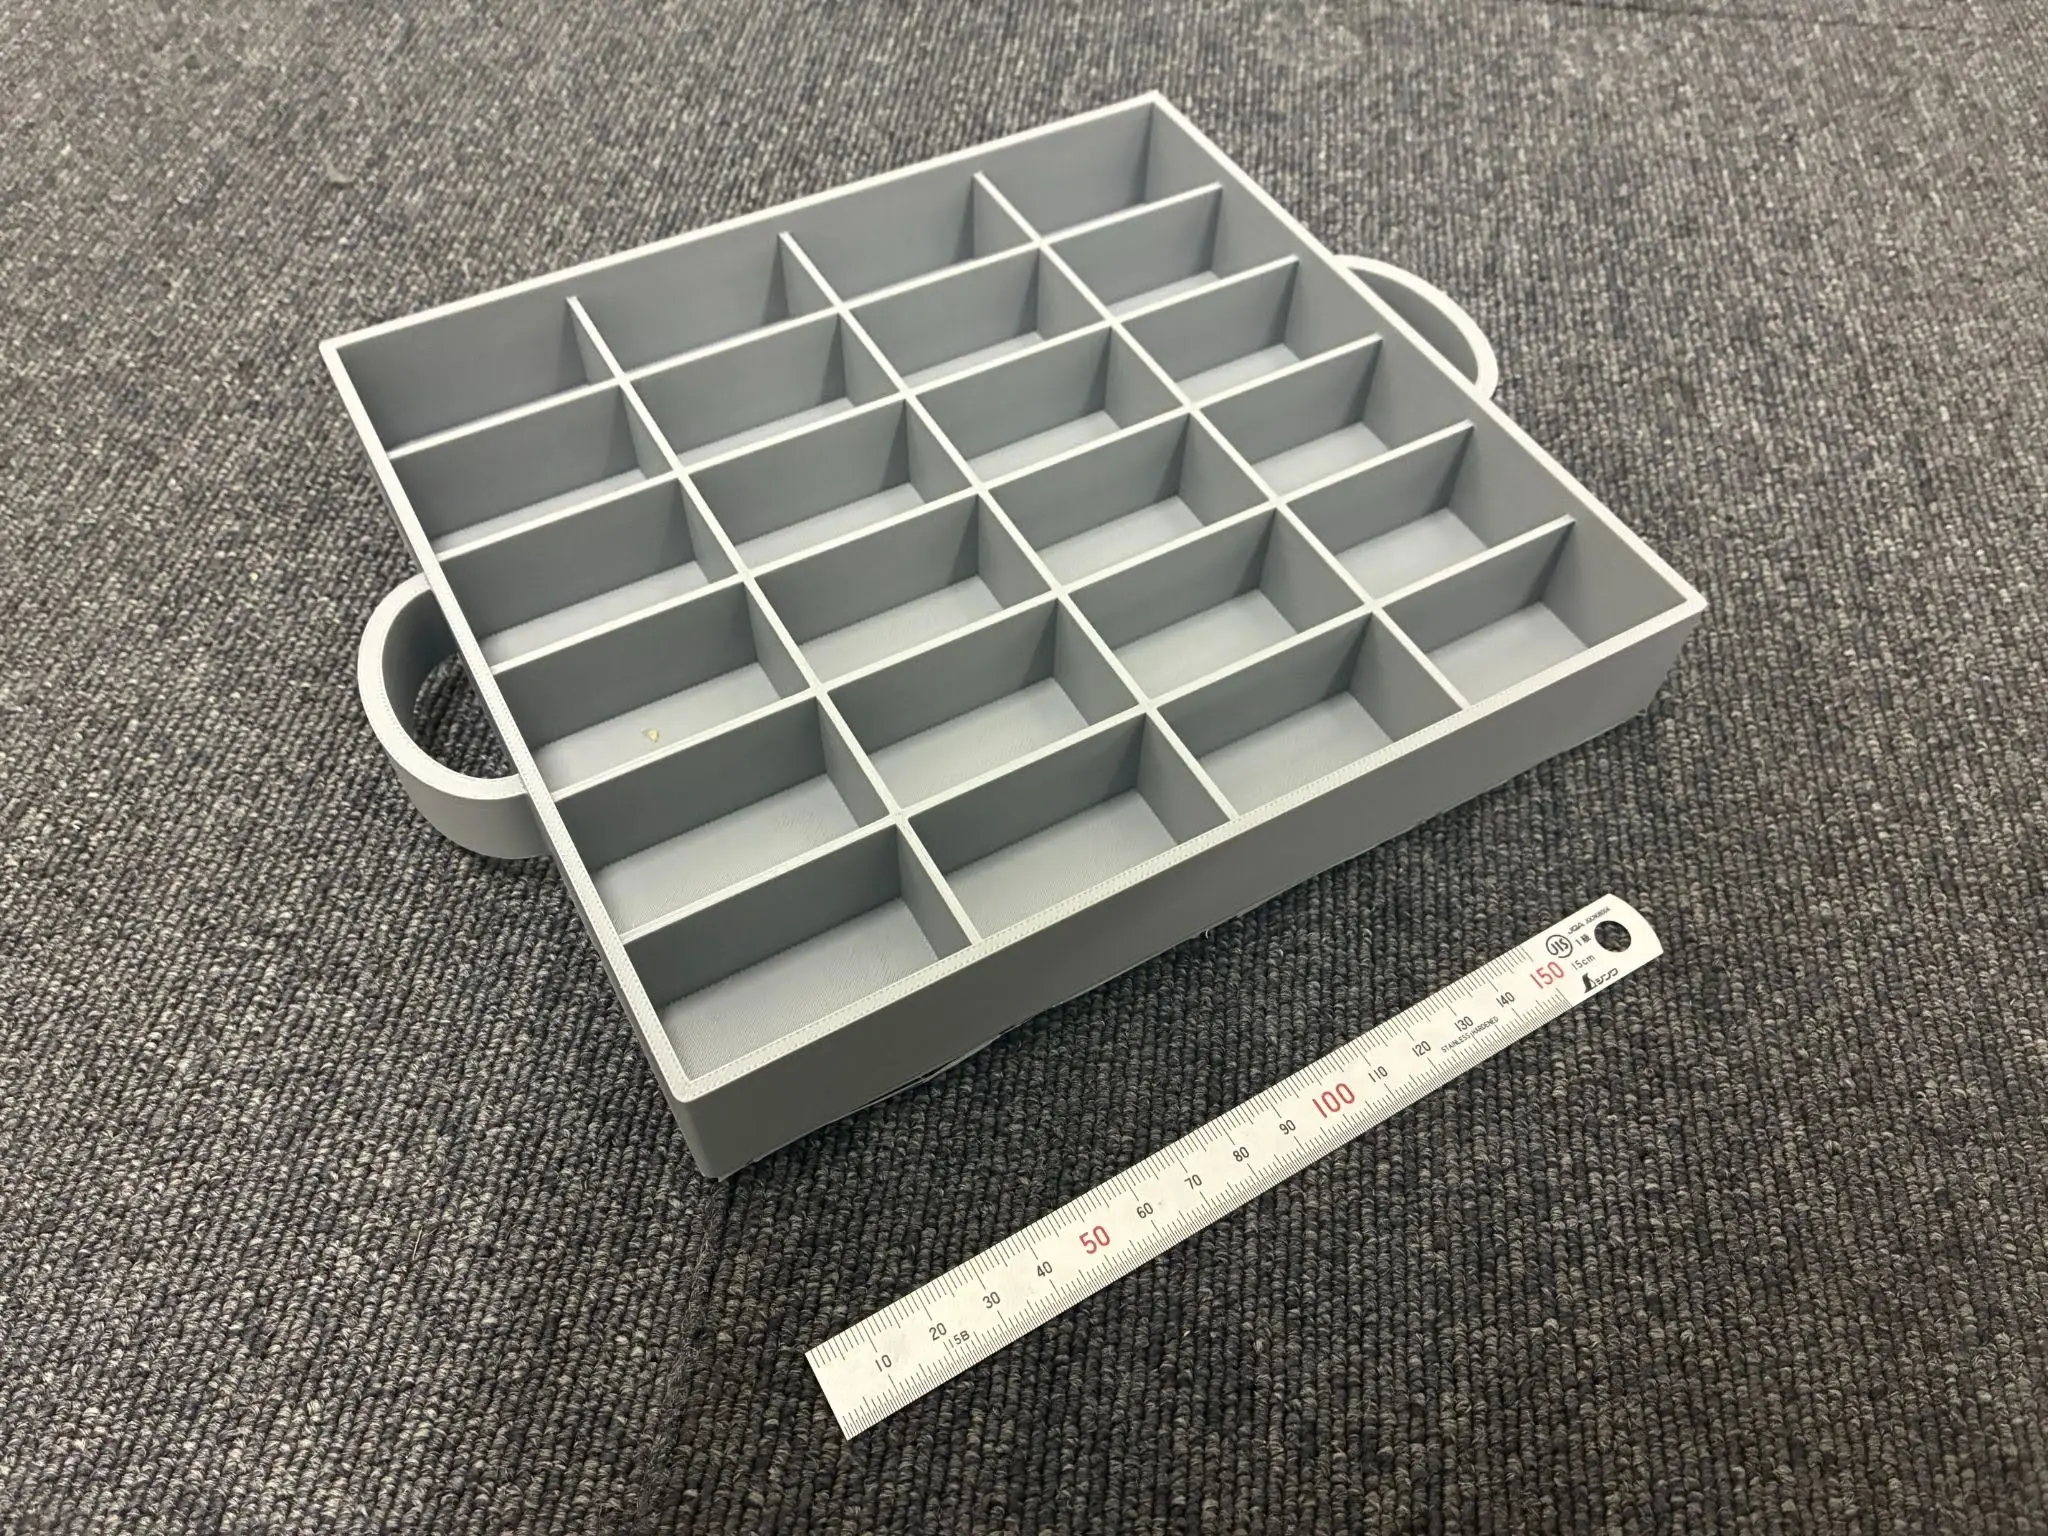
避けたいのは、ピッチの変数にばかり気を取られてしまうことです。深さが十分でないままピッチだけを増やしても、反りの改善は見込めず剛性だけが落ちてしまいます。さらに設置面積の低下により根本的に印刷がうまくいかないといった不都合が生じる可能性も高くなります。三つの変数の関係性を混乱させないためには、「まず深さ、ピッチは仕上げ」という二段の手順で考えるのが、効率よく目的の使用を満たすことができます。
おわりに ― トレードオフを設計する
冒頭でも説明した通り、スリット構造は3Dプリンターに限らず既存工法でも用いられる、比較的ポピュラーな手法と言えます。
ただし万能な対策ではありません。深さを稼げば反りは抑えられますが、一方で剛性は犠牲にならざるを得ません。だからこそ大切なのは、スリットを「とりあえず入れる」のではなく、深さ・ピッチ・剛性の関係を理解したうえで、求める性能に向けてトレードオフを意図的に設計することです。
反りという物理現象を正しく捉えれば、打てる手は一つではなく、選び方にも理由が生まれます。設計の引き出しを一つ増やす手がかりとして、このコラムが役立てば幸いです。