
大型モデルや機能部品に必須!「造形物のつなぎ合わせ方法」の解説


「作りたいモデルが大きすぎてプリンターに収まらない」「複雑な構造を作るために、複数の部品をしっかり組み合わせたい」――3Dプリンターを活用する中で、こんな壁にぶつかったことはありませんか?
このような場合、モデルをあえて「分割」し、造形後に「つなぎ合わせる(接合する)」アプローチが極めて有効です。しかし、ただ接着剤で貼り合わせるだけでは、十分な強度が出なかったり、組み立て時に位置がズレてしまったりと実用面で不安が残ります。
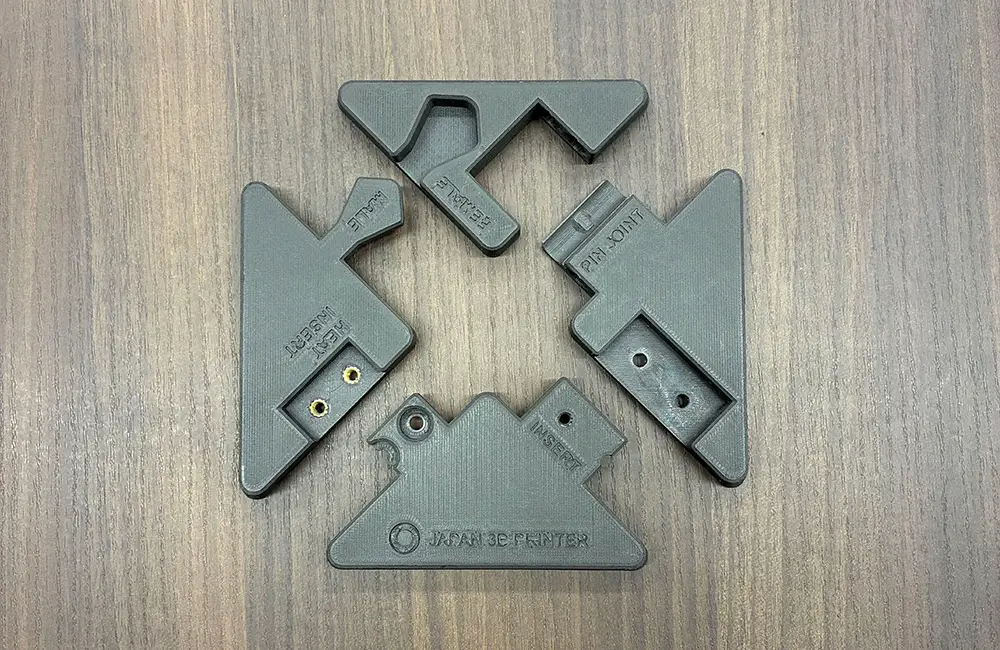
本レポートでは、確実かつ強固な接合を実現する「オスメス結合(ダボ継ぎ)」と、ボルト留めを可能にする「ナットインサート」の2つの方法にフォーカスし、設計時のポイントや造形時のコツについて詳しく解説します。
造形物をつなぎ合わせる主な方法
分割した造形物をつなぎ合わせるアプローチには、主に以下の4つがあります。
- オスメス結合(ダボ継ぎ): 一方に凸(オス)、もう一方に凹(メス)の形状を作り、はめ込む方法。
- ナットインサート(ポーズ機能活用): 造形途中に一時停止し、内部に金属ナットを埋め込む方法。
- ヒートインサート: 造形後に、熱したハンダゴテ等で金属製のインサートナットを圧入する方法。
- 固定ピン(別パーツ): 両方の部品に穴を空け、別造形したピンや市販の金属ピンを挿して固定する方法。
本記事では、特に3Dプリントならではの設計・造形ノウハウが活きる「オスメス結合」と「ナットインサート」について詳しく見ていきます。
1. オスメス結合(ダボ継ぎ)による接合
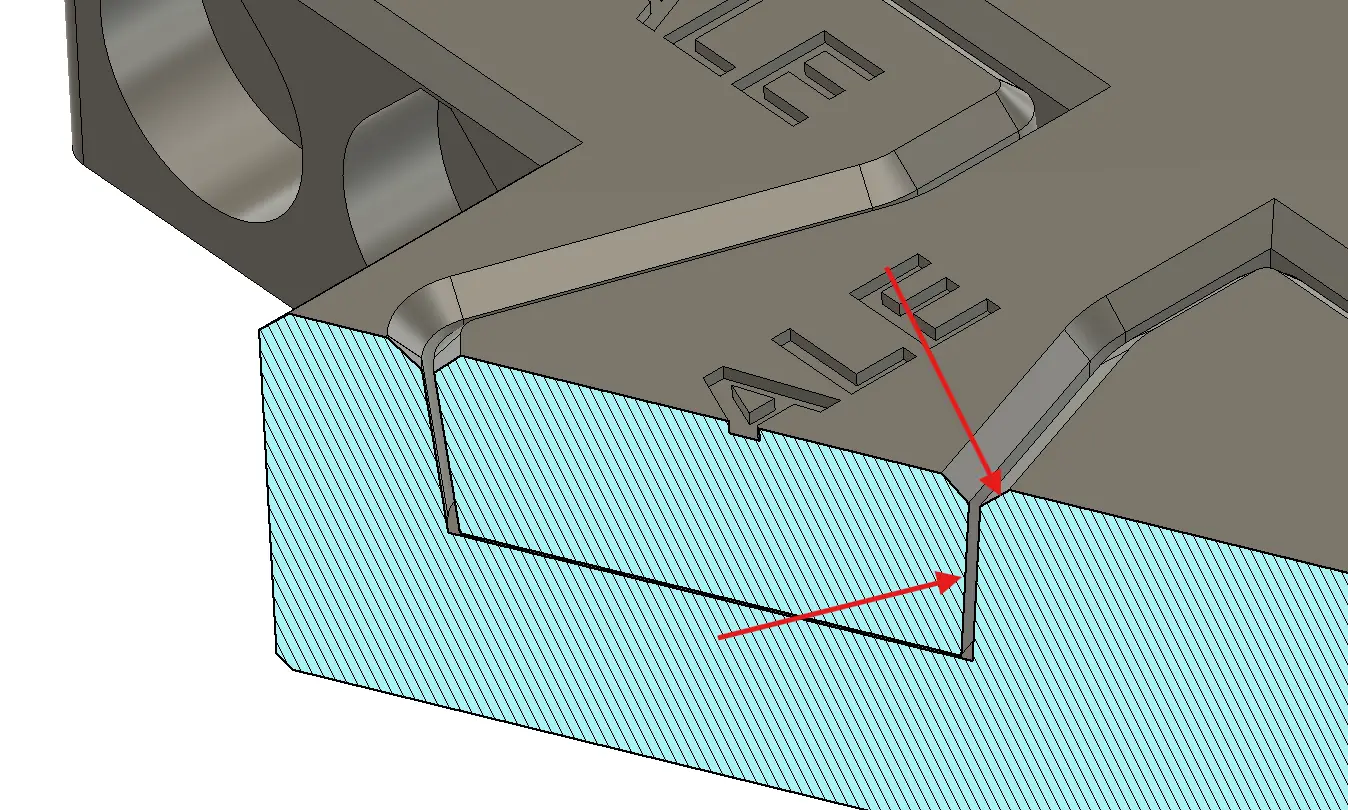
設計データ上で凸部(ダボ)と凹部(穴)を作り、パズルのようにはめ合わせて接着する方法です。
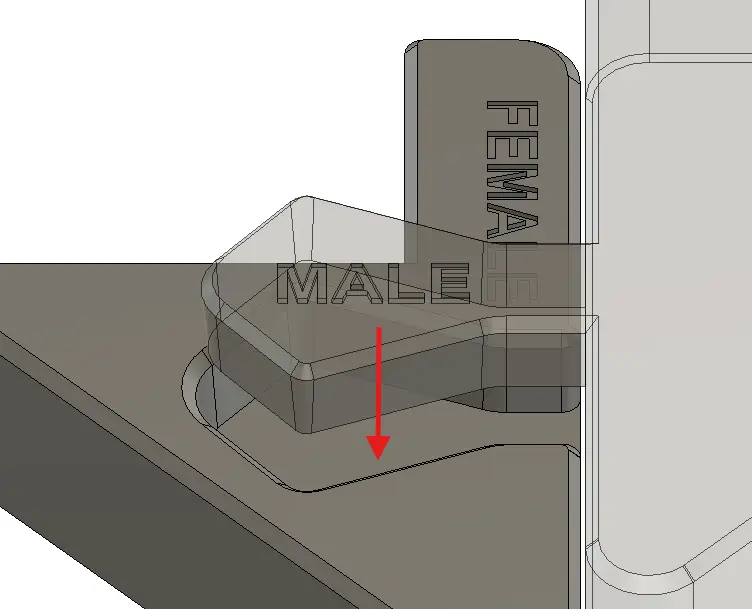
【オスメス結合のメリットと特性】 メリット: 追加の金属部品などが不要で、位置決めが確実に行えます。また、接着剤を併用する場合、単なる平面同士の接着よりも表面積(接着面積)が広がるため、接合部の強度が大幅に向上します。
注意点: 3Dプリンターの寸法精度(公差)を考慮した設計が必須です。CADデータ上で同じサイズ(例:オス10mm、メス10mm)にしてしまうと、樹脂の熱収縮や造形時の膨らみによって物理的にはまらなくなります。
【オスメス設計・造形のコツ(クリアランス設定)】 クリアランス(隙間)の目安: 一般的なFDM(FFF)方式の場合、オス側に対してメス側を「+0.15mm〜0.2mm」ほど大きく設計するのが基本です。ピッタリとはめ合わせたい場合は0.1mm、接着剤を塗布する余裕を持たせたい場合は0.2mmなど、用途や使用するプリンターや材料に合わせて調整します。
面取り(C面取り/R付け): オス側の先端と、メス側の入り口に小さな面取り(テーパー)をつけておくと、挿入時のガイドとなり、組み立て作業が非常にスムーズになります。
造形方向への配慮: 3Dプリントの特性上、オスの突起部分をZ軸方向(上方向)に向かって造形すると、積層面に沿って割れやすく強度が落ちます。強度が必要なダボの場合は、プリント方向を寝かせるか、あえて別パーツの固定ピン方式にするなどの工夫が必要です。
2. ナットインサート(造形中の一時停止活用)
造形途中で3Dプリンターを意図的に一時停止(ポーズ)させ、あらかじめモデリングしておいた空洞に市販の六角ナットを落とし込み、造形を再開して完全に閉じ込める高度なテクニックです。
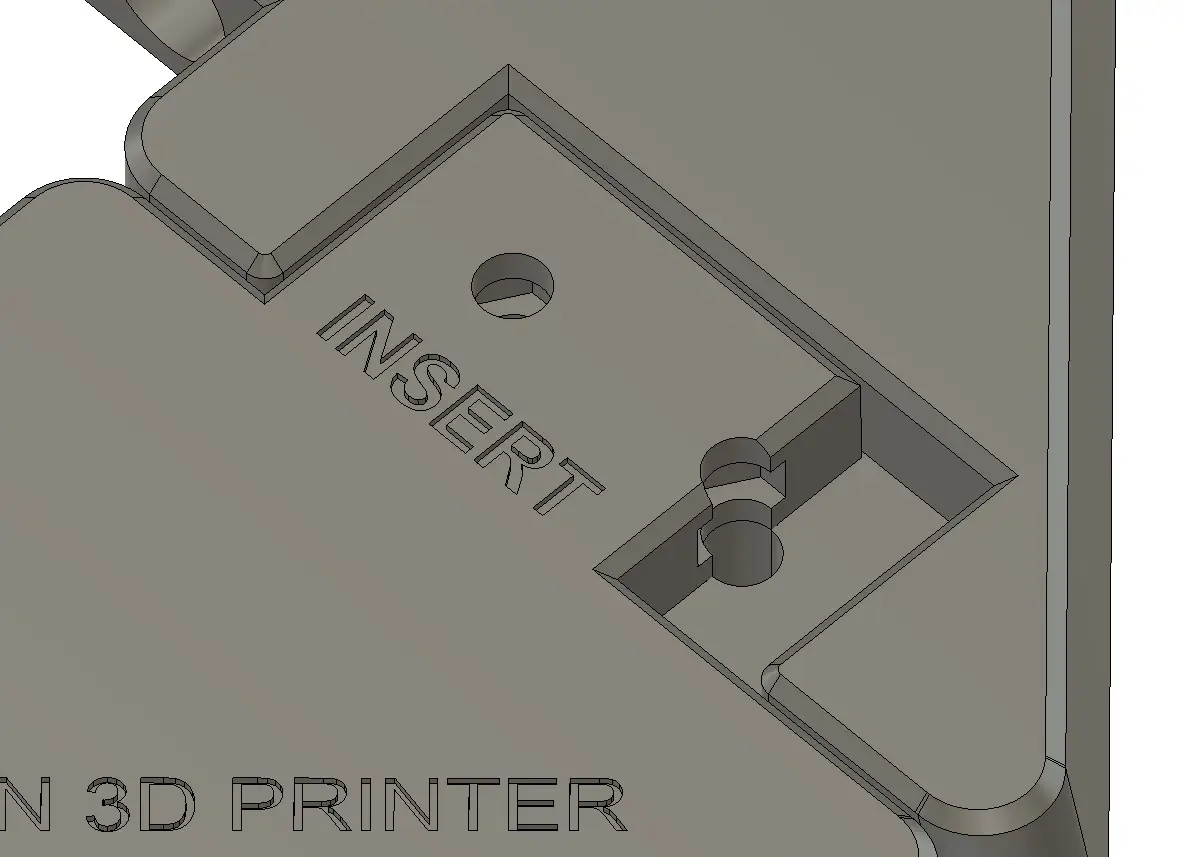
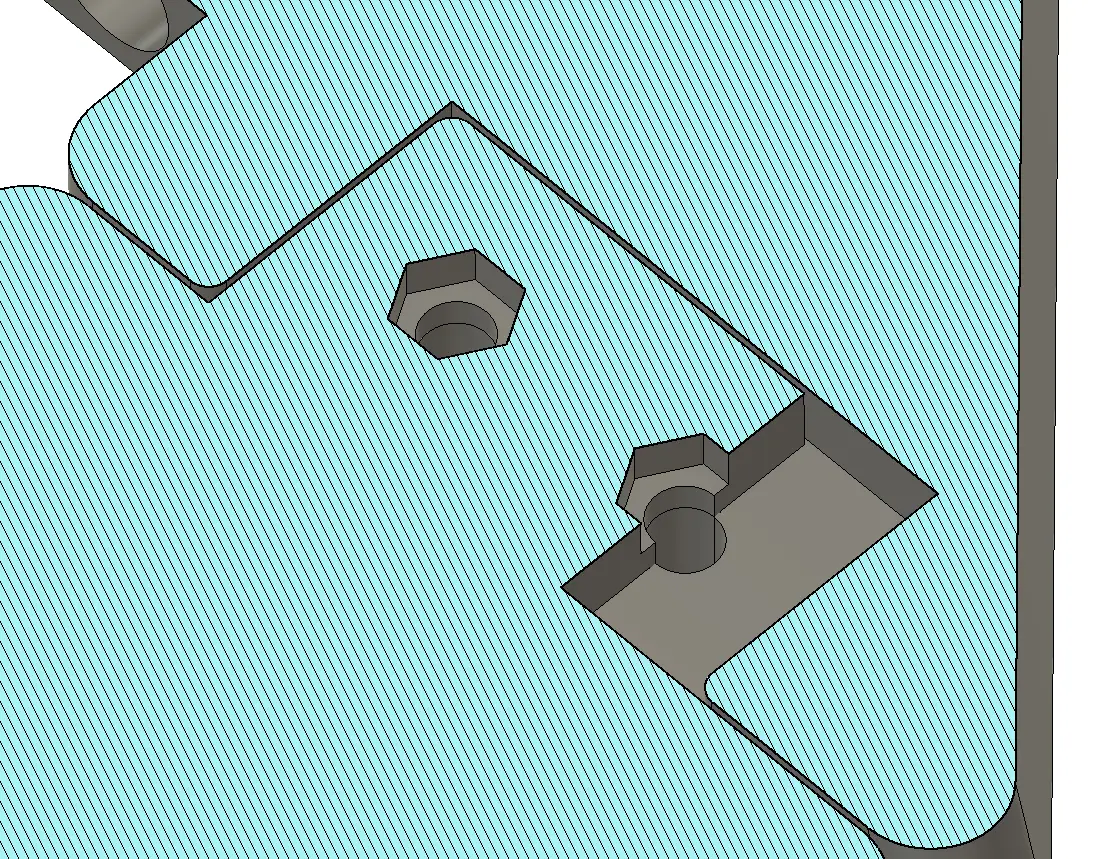
【ナットインサートのメリットと特性】 メリット: 金属ボルトを使って部品同士を強力に締結できるようになります。造形後に熱で溶かし込む「ヒートインサート」と異なり、作業の手間が省けるだけでなく、ナットが樹脂の内部に完全に埋め込まれるため、引き抜き強度(ボルトを引っ張った際の耐荷重)が非常に高くなるのが特徴です。
注意点: スライサーソフトでの正確な「一時停止指定」が必要です。また、ナットが空洞から少しでも飛び出していると、造形再開時にノズルが激突し、機材の故障や造形失敗の原因となります。
【ナットインサート設計・造形のコツ】 空洞の設計(クリアランス): ナットの実際の寸法(対辺・厚み)をノギスで正確に測り、CADデータ上では積層ピッチによりますが「+0.2mm〜0.3mm」程度の余裕を持たせた六角形の空洞を作ります。
一時停止(Pause)の設定: ideaMakerなどのスライサーソフトを使用し、空洞の天井が塞がる「直前のレイヤー」を指定して一時停止コマンド(Add Pause)を挿入します。スライサーでの一時停止(Pause)設定の詳しい手順については、こちらをご参照ください。
ナットを入れるタイミングと干渉対策: プリンターが停止したら、ピンセット等でナットを落とし込みます。この時、ナットの上面が「現在の造形面よりも確実に下」にあることを目視で確認してください。造形面より上に出ているとノズルが衝突し失敗しますし、プリンターの破損に繋がります。また、ナットを入れる前に少量のスティックのりなどを塗っておくと、造形再開時の振動によるガタつきや浮き上がりを防ぐことができます。
分割の手間をなくすなら「大型造形対応プリンター」もおすすめ
上記で紹介した接合手法は、主に3Dプリンターの「造形サイズの制限」によってモデルを分割せざるを得ない場合によく使われます。しかし、モデルの分割や接合には、専用のデータ設計の手間や、組み立て後の全体強度の低下といった懸念がどうしても伴います。
もし、日常的に大型モデルを造形する機会が多いのであれば、最初から造形エリアの大きい3Dプリンターを導入することで、分割の必要性そのものをなくすことが可能です。
日本3Dプリンター株式会社が販売する「Raise3D Tシリーズ」などの大型産業用機は、非常に広い造形エリアを備えており、実寸大のプロトタイプや大型治具も分割せずに一体造形が可能です。接合の手間を省き、本来の強度を保ったままスピーディに部品を製造したい場合には、こうした大型機の導入も強く推奨されます。
まとめ
オスメス結合とナットインサートは、どちらも3Dプリンターの可能性を広げる強力な接合手法です。手軽に位置合わせと強度アップを図りたい場合は「オスメス結合」を、分解を前提としたり、より強固な機械的固定が必要な場合は「ナットインサート」を活用するなど、用途に合わせて使い分けましょう。
また、造形サイズの制約自体が業務のボトルネックとなっている場合は、Raise3D Tシリーズのような大型機の活用を視野に入れることで、作業効率はさらに向上します。適切なクリアランス設定やスライサーのポーズ機能を駆使し、ぜひ高度な分割出力や大型造形にチャレンジしてください。
なお、今回紹介しきれなかった「ヒートインサート」や「固定ピン」といったその他の接合方法についても、今後のレポートで別途詳しく解説する予定です。そちらもぜひご期待ください。